Materiais e Mercado
Gás para solda MIG: qual usar, vazão e cilindro
 Magis Soluções
 Magis Soluções
O gás de proteção é metade da solda MIG. Ele empurra o ar para longe da poça, define como a gota de metal passa do arame para a peça e muda a quantidade de respingo, a penetração e a cara do cordão. Com o gás errado, nem a melhor regulagem salva o serviço.
Direto ao ponto: para aço carbono, use CO₂ puro quando o foco for custo e penetração, ou mistura de argônio com CO₂ (75/25 ou 80/20) quando o foco for menos respingo e cordão bonito. Para alumínio, argônio puro. Para inox, argônio com 2% de CO₂ ou com 1% a 2% de oxigênio. A vazão usual em oficina fica de 10 a 18 L/min.
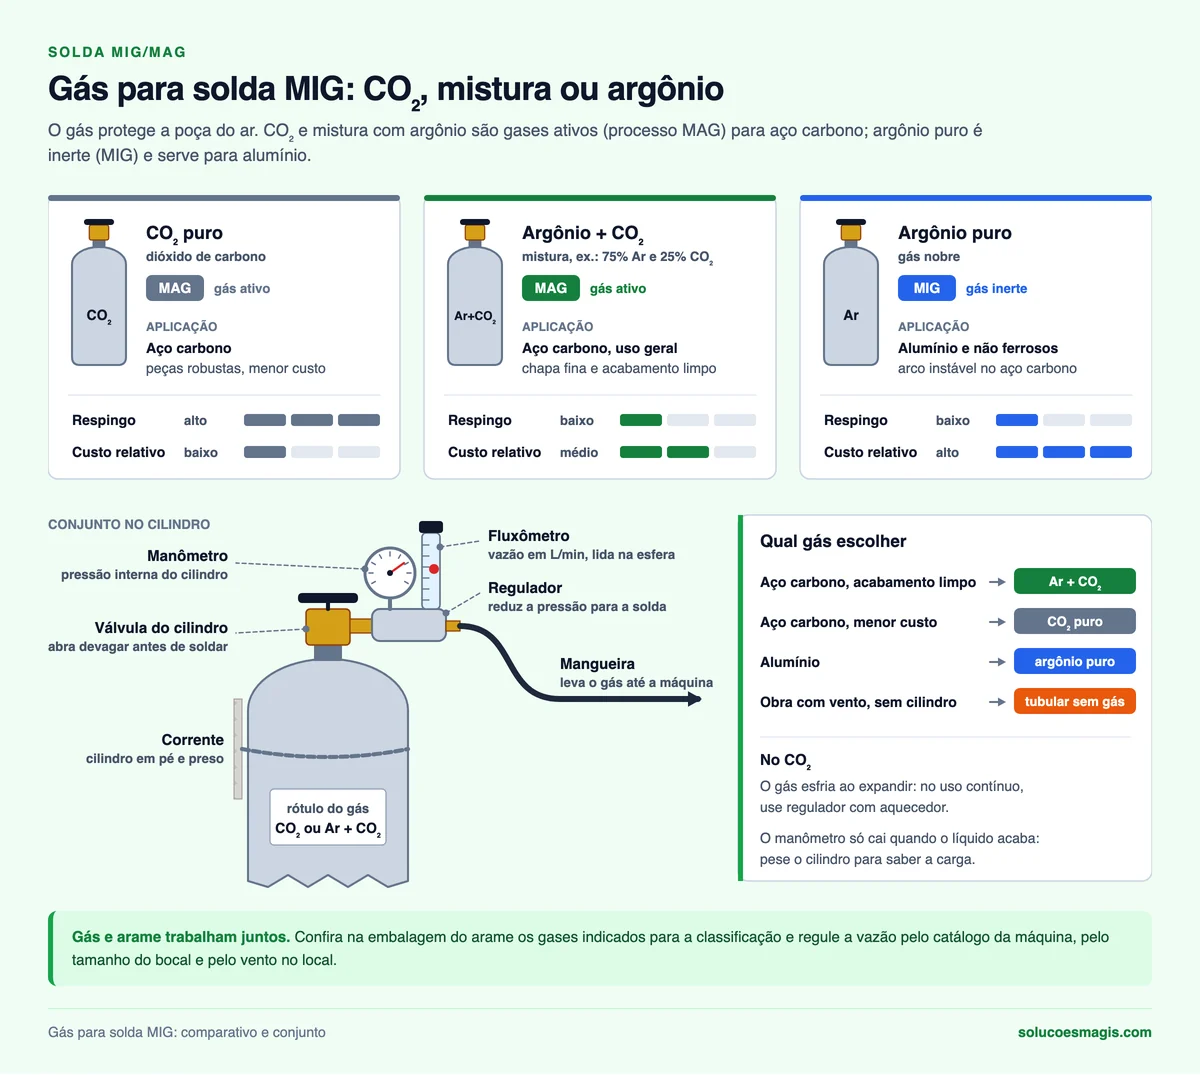
Comece pelo metal da peça. A tabela traz as combinações mais usadas em serralheria e estrutura metálica.
| Material | Gás indicado | Observação |
|---|---|---|
| Aço carbono, serviço geral | CO₂ puro | Mais barato, penetração funda, mais respingo |
| Aço carbono, acabamento e chapa fina | Argônio + CO₂ (75/25 ou 80/20) | Arco mais macio, pouco respingo, cordão mais plano |
| Aço carbono, chapa grossa em spray | Argônio + 8% a 10% de CO₂ | Pede corrente alta, posição plana ou horizontal |
| Aço inox | Argônio + 2% de CO₂, ou argônio + 1% a 2% de O₂ | Mistura tripla com hélio para curto-circuito |
| Alumínio | Argônio puro | Argônio com hélio em peça grossa |
| Arame tubular com gás (E71T-1) | CO₂ (sufixo C) ou mistura (sufixo M) | Siga a letra final da classificação |
Dois erros aparecem toda semana. O primeiro: soldar aço carbono com argônio puro. O arco fica instável, o cordão fica alto e estreito e a fusão nas bordas fica fraca. O segundo: soldar alumínio com mistura que leva CO₂. O cordão sai preto, poroso e sem fusão. Argônio puro serve para alumínio e para o processo TIG; no aço carbono, ele precisa de CO₂ ou oxigênio junto.
Na hora de escolher o arame junto com o gás, veja arame de solda MIG. O arame sólido ER70S-6 trabalha bem tanto com CO₂ quanto com mistura.
O CO₂ é um gás ativo. Ele se quebra no arco, deixa o arco mais quente e concentrado e aumenta a penetração. Em troca, a gota sai grande e instável, e o respingo cresce. O argônio é inerte, deixa o arco macio e a gota fina. A mistura junta as duas coisas: a estabilidade do argônio com um pouco da penetração do CO₂.
| Critério | CO₂ puro | Mistura 75/25 ou 80/20 | Argônio + 8% a 10% CO₂ |
|---|---|---|---|
| Respingo | Alto | Baixo | Muito baixo |
| Penetração | Funda e larga | Boa | Funda e estreita no centro, em spray |
| Aspecto do cordão | Mais alto e escuro | Liso e plano | Liso, quase sem limpeza |
| Transferência possível | Curto-circuito e globular | Curto-circuito; spray só na 80/20, com corrente alta | Spray com facilidade |
| Limpeza depois | Esmerilhar respingo | Pouca | Mínima |
| Custo do gás | Menor | Médio | Médio |
Na conta final, o gás mais caro costuma sair mais barato quando a peça vai ser pintada aparente. Cada respingo grudado é tempo de esmerilhadeira. Em estrutura que vai ser pintada só com fundo, ou em peça escondida, o CO₂ puro resolve bem e custa menos. O funcionamento do processo e a regulagem estão em solda MIG.
São 75% de argônio e 25% de CO₂. É a mistura mais vendida no Brasil para aço carbono em curto-circuito, o modo de transferência das máquinas de oficina. As distribuidoras também vendem 80/20, 82/18 e 85/15, com comportamento parecido. Quanto menos CO₂, mais fácil chegar ao spray e menor o respingo; quanto mais CO₂, mais penetração e mais respingo.
No inox, CO₂ alto acrescenta carbono no cordão e reduz a resistência à corrosão do inox de baixo carbono (304L, 316L). Por isso a mistura para inox leva pouco gás ativo: argônio com 2% de CO₂, argônio com 1% a 2% de oxigênio, ou a mistura tripla de hélio, argônio e CO₂ para chapa fina em curto-circuito.
A vazão é lida no fluxômetro, em litros por minuto. Faixas de partida usadas em oficina:
| Situação | Vazão de partida |
|---|---|
| Arame 0,8 a 0,9 mm, chapa fina, curto-circuito | 10 a 14 L/min |
| Arame 1,0 a 1,2 mm, chapa média | 14 a 18 L/min |
| Spray, corrente alta | 18 a 24 L/min |
| Alumínio com argônio | 15 a 25 L/min |
Confirme o valor na tabela do fabricante do arame e da máquina e faça um cordão de teste. Vazão baixa deixa a poça desprotegida e gera porosidade. Vazão alta também dá defeito: o gás sai turbulento, puxa ar para dentro do bocal e o resultado é o mesmo poro, com o cilindro esvaziando mais rápido.
Poro espalhado no cordão, poro em fileira e poro só no início do cordão têm causas diferentes. O diagnóstico de cada um está em defeitos de solda em estrutura metálica.
Gás e arame definidos, a próxima conta é a da peça. A Biblioteca tem mais de 1.500 arquivos em AutoCAD, entre galpões, mezaninos, escadas, ligações e detalhes, editáveis e com lista de materiais para orçar antes de acender o arco.
Ver a Biblioteca →Argônio e mistura vêm comprimidos em cilindro de alta pressão, com pressão de enchimento em torno de 150 a 200 bar, e a capacidade é dada em m³ de gás. O CO₂ vem líquido e é vendido por quilo. Um quilo de CO₂ vira cerca de 535 litros de gás a 15 °C e pressão atmosférica.
| Cilindro | Gás disponível | Horas de arco a 12 L/min | Horas de arco a 18 L/min |
|---|---|---|---|
| Mistura ou argônio, 7 L (1 m³) | 1.000 L | 1,4 | 0,9 |
| Mistura ou argônio, 20 L (3 m³) | 3.000 L | 4,2 | 2,8 |
| Mistura ou argônio, 40 L (7 m³) | 7.000 L | 9,7 | 6,5 |
| Mistura ou argônio, 50 L (10 m³) | 10.000 L | 13,9 | 9,3 |
| CO₂, 10 kg | 5.348 L | 7,4 | 5,0 |
| CO₂, 25 kg | 13.369 L | 18,6 | 12,4 |
As horas da tabela são de arco aberto, calculadas pelo volume dividido pela vazão. Em serralheria, o arco fica aceso só uma parte do expediente; o resto vai em corte, montagem, ponteamento e esmerilhamento. Um cilindro de 10 m³ costuma durar semanas em oficina pequena.
Na mistura e no argônio, a pressão do manômetro cai na mesma proporção do gás: cilindro de 200 bar marcando 100 bar está com metade. No CO₂, o manômetro fica parado perto de 57 bar, a 20 °C, enquanto houver líquido dentro, e só cai quando o cilindro está quase vazio. Para saber o conteúdo do CO₂, pese o cilindro e desconte a tara gravada na ogiva.
| Modalidade | Como funciona | Quando compensa |
|---|---|---|
| Cilindro próprio | Compra o cilindro e paga só o gás a cada recarga | Consumo constante e distribuidora perto que recarrega cilindro de cliente |
| Locação ou comodato | O cilindro é da distribuidora; paga aluguel mensal e o gás | Consumo alto ou quando quer evitar teste hidrostático e manutenção |
| Troca | Entrega o vazio e leva um cheio, do mesmo tipo e tamanho | Oficina que precisa de gás na hora, sem esperar recarga |
Cilindro próprio precisa estar com a inspeção e o teste hidrostático em dia, a cada 5 anos pela ABNT NBR 12274; a data fica gravada na ogiva. Cilindro vencido não é recarregado e a revalidação é cobrada à parte. Na compra de cilindro usado, confira a data do teste, a válvula e se o cilindro é do gás que vai usar.
O regulador reduz a pressão do cilindro para uma pressão de trabalho baixa, e o fluxômetro mostra a vazão. Os tipos mais comuns:
A rosca da válvula muda conforme o gás. Use o regulador feito para o gás do cilindro e nunca force adaptação. Antes de comprar a máquina, confira se ela tem entrada de gás e solenoide; isso entra no checklist de máquina de solda MIG.
Referências de 2026. O valor varia por região, distribuidora, volume e modalidade do cilindro; peça cotação com e sem troca de cilindro antes de fechar.
| Item | Faixa de referência 2026 |
|---|---|
| Mistura argônio + CO₂, base de orçamento por volume (SICRO, abril de 2026) | R$ 45 a 55 por m³ |
| Recarga avulsa em cilindro pequeno, no balcão | Acima da base por volume; peça cotação por cilindro |
| Carga de CO₂ em cilindro pequeno, por quilo | Perto de R$ 25 por kg |
| Cilindro novo vazio para mistura, 7 L (1 m³) | R$ 800 a 1.100 |
| Cilindro novo vazio para mistura, 50 L (10 m³) | R$ 2.100 a 2.700 |
| Cilindro usado de 50 L com teste em dia | Perto de R$ 1.800 |
A base do SICRO é custo de referência para obra pública e compra em volume. Para oficina pequena, o m³ da recarga avulsa sai acima disso, e o cilindro pequeno custa mais por m³ que o grande. Quem gasta um cilindro de 10 m³ por mês costuma ganhar ao trocar o cilindro pequeno pelo grande.
Solda regulada, falta a estrutura. Em galpão metálico, informe as medidas e o eGalpão faz o resto: pré-dimensionamento do pórtico, terças, contraventamento e sapatas, com a lista de materiais e o peso de cada peça para orçar.
Conhecer o eGalpão →A mistura de argônio com CO₂, 75/25 ou 80/20, dá menos respingo e cordão mais bonito. O CO₂ puro custa menos e penetra mais, com mais respingo. Os dois servem para aço carbono com arame ER70S-6.
Não convém. Com argônio puro no aço carbono, o arco fica instável e o cordão fica alto, estreito e com pouca fusão nas bordas. Argônio puro é para alumínio na MIG e para o processo TIG.
Como ponto de partida, de 10 a 14 L/min com arame 0,8 a 0,9 mm em chapa fina e de 14 a 18 L/min com arame 1,0 a 1,2 mm. Alumínio pede de 15 a 25 L/min. Confirme na tabela do fabricante e com um cordão de teste.
Um cilindro de 10 m³ a 12 L/min dá cerca de 14 horas de arco aberto. Como o arco fica aceso só parte do dia, isso representa semanas de trabalho em oficina pequena.
O gás é o mesmo CO₂, mas confira a pureza indicada pela distribuidora e use regulador próprio para solda, com fluxômetro em L/min. Cilindro pequeno de chopeira esvazia rápido na vazão de solda.