Técnicas de Execução
Solda MIG: o que é, como regular e tabela por espessura
 Magis Soluções
 Magis Soluções
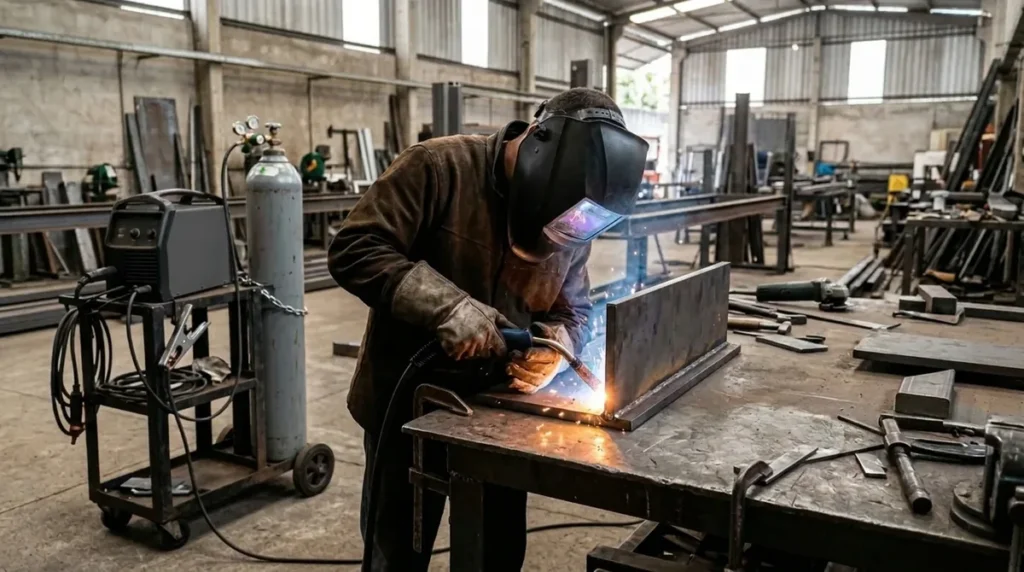
Solda MIG é o processo em que um arame contínuo sai pela tocha, abre o arco com a peça e funde protegido por um gás que vem do cilindro. É o processo que mais rende na oficina: o soldador aperta o gatilho e segue o cordão sem parar para trocar eletrodo nem bater escória.
Direto ao ponto: para aço carbono, use arame ER70S-6, mistura de argônio com CO₂ ou CO₂ puro e polaridade com o arame no positivo. Regule três coisas juntas: tensão, velocidade do arame e vazão de gás. A tabela por espessura mais abaixo dá o ponto de partida, e o som do arco com um cordão de teste dá o ajuste final.
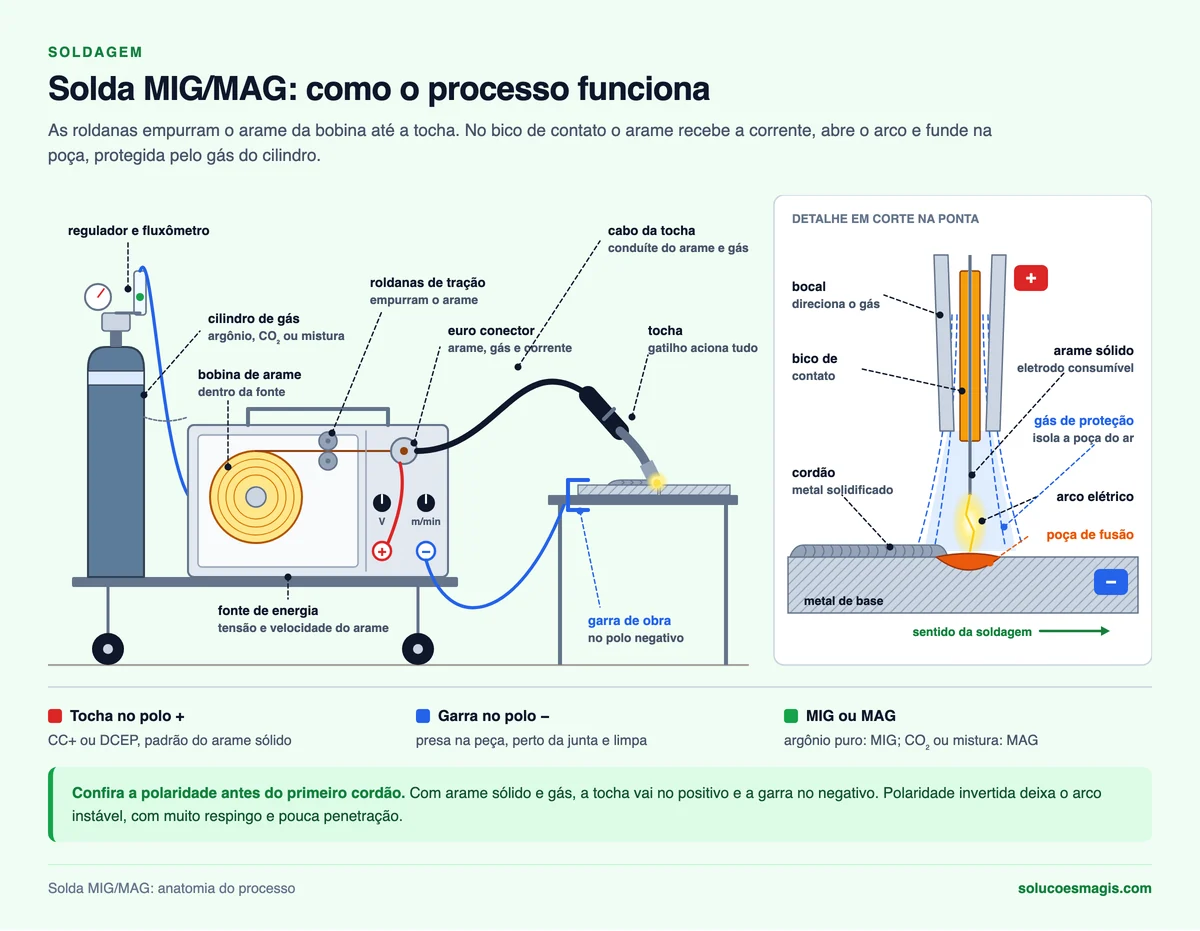
MIG vem de Metal Inert Gas. O nome técnico do processo é GMAW, soldagem a arco com eletrodo consumível e proteção gasosa. O arame faz dois papéis ao mesmo tempo: conduz a corrente que abre o arco e vira metal de solda quando funde.
O processo é semiautomático. A máquina empurra o arame em velocidade constante e segura a tensão regulada. O soldador cuida do ângulo da tocha, da distância até a peça e da velocidade de avanço. A MIG aprende rápido e rende muito, mas cobra regulagem certa e peça limpa.
A diferença está no gás. Na MIG, o gás é inerte (argônio ou argônio com hélio). Na MAG (Metal Active Gas), o gás é ativo, CO₂ puro ou mistura de argônio com CO₂, e participa do arco. Em aço carbono, o que se faz é MAG, embora o mercado chame tudo de solda MIG. A máquina é a mesma; mudam o gás e o arame.
| Processo | Gás | Metal | Comportamento |
|---|---|---|---|
| MIG | Argônio puro ou argônio com hélio | Alumínio, cobre e ligas não ferrosas | Arco estável, sem reação com a poça. Em aço carbono deixa cordão estreito e mal molhado. |
| MAG | CO₂ puro | Aço carbono | Penetração boa e gás barato. Mais respingo e arco mais áspero. |
| MAG | Argônio com 8 a 25% de CO₂ | Aço carbono | Menos respingo e cordão mais liso. Faz spray com até 20% de CO₂. |
A escolha entre CO₂ e mistura, com custo de cilindro e recarga, está no post de gás para solda MIG.
Polaridade: na MIG com gás e arame sólido, a corrente é contínua com o arame no positivo (CC+, também chamada DCEP ou polaridade inversa). A garra vai no negativo. É essa ligação que dá arco estável e boa penetração. O arame tubular autoprotegido trabalha ao contrário, com a tocha no negativo, como explicado no post de solda MIG sem gás.
Arame: o ER70S-6 em 0,8, 1,0 ou 1,2 mm é o arame de quase toda oficina de aço carbono. O final 6 indica teor maior de manganês e silício, desoxidantes que toleram um pouco de carepa. A leitura completa da classificação está em arame de solda MIG.
Modo de transferência é o jeito como o metal passa da ponta do arame para a poça. Ele muda com a tensão, a corrente, o diâmetro do arame e o gás. Na prática, dá para reconhecer cada um pelo ouvido.
Tensão baixa, por volta de 14 a 22 V. O arame encosta na poça, faz curto, a ponta funde e o arco reabre, de 20 a 200 vezes por segundo. O som é um chiado crepitante e constante, parecido com fritura na chapa. O calor é baixo, e por isso é o modo da chapa fina, da solda vertical e sobrecabeça e do passe de raiz. Funciona com CO₂ puro e com mistura.
Em chapa grossa, o curto-circuito pode deixar cordão bonito por fora e só colado na borda: a falta de fusão, o defeito mais traiçoeiro da MIG.
Tensão e corrente intermediárias. Gotas maiores que o arame caem de forma irregular, com estalos desencontrados e muito respingo. Com CO₂ puro e corrente alta, a transferência tende a ficar globular. Só serve na posição plana e horizontal; na maior parte do serviço, é a faixa a evitar.
Tensão alta, de 23 a 35 V conforme o arame, corrente acima da chamada corrente de transição e gás com pelo menos 80% de argônio. O arame se desfaz num jato de gotas finas, quase sem respingo, e o som é um zumbido liso. Muito calor e muita deposição: serve para chapa de 3 mm para cima, na posição plana e no filete horizontal. Fora de posição, a poça escorre. Com CO₂ puro o spray não acontece.
| Modo | Tensão típica | Som | Espessura | Posição | Gás |
|---|---|---|---|---|---|
| Curto-circuito | 14 a 22 V | Chiado crepitante constante | Chapa fina a média | Todas | CO₂ ou mistura |
| Globular | Intermediária | Estalos irregulares | Média | Plana e horizontal | Mais comum com CO₂ |
| Spray | 23 a 35 V | Zumbido liso | 3 mm ou mais | Plana e filete horizontal | Mistura com 80% ou mais de argônio |
Regule tudo em conjunto. Na máquina de tensão constante, a velocidade do arame define a corrente: mais arame por minuto, mais ampère. A tensão define o comprimento do arco e a largura do cordão. Mexeu numa, confira a outra.
Arame ER70S-6, argônio com 25% de CO₂, posição plana, curto-circuito, a partir da tabela da ESAB. Chapa de 8 mm ou mais leva chanfro e vários passes.
| Espessura da chapa | Arame (mm) | Tensão (V) | Velocidade do arame (m/min) | Corrente aproximada (A) | Gás (L/min) |
|---|---|---|---|---|---|
| 0,9 a 1,2 mm | 0,8 | 14 a 17 | 2,8 a 3,8 | 50 a 75 | 10 a 12 |
| 1,5 a 2,0 mm | 0,8 ou 0,9 | 15 a 17 | 3,5 a 5 | 70 a 115 | 10 a 12 |
| 3,0 mm | 0,8 ou 1,0 | 17 a 20 | 5,5 a 7 (0,8) ou 4 a 5,5 (1,0) | 110 a 160 | 12 a 16 |
| 4,75 mm (3/16″) | 1,0 | 18 a 21 | 5 a 6,5 | 150 a 190 | 14 a 18 |
| 6,3 mm (1/4″) | 1,0 ou 1,2 | 18 a 22 | 5 a 7 (1,0) | 170 a 220 | 14 a 18 |
| 8 mm ou mais, multipasse | 1,2 | 18 a 22 | 4 a 6 | 180 a 240 | 14 a 18 |
Os valores servem como ponto de partida para aço carbono limpo, arame ER70S-6, mistura de argônio e CO₂ e posição plana. A regulagem final segue a tabela do fabricante da máquina e do arame e um cordão de teste numa sobra da mesma chapa, na mesma posição da peça.
Com CO₂ puro, some de 1 a 2 V à tensão da tabela. Na máquina com sinergia, escolha arame, gás e espessura no painel e faça o ajuste fino pela tensão. Na vertical e na sobrecabeça, tire de 10 a 15% da tensão e da velocidade do arame para a poça não escorrer.
Ajuste pelo som: chiado constante com cordão molhado nas bordas indica regulagem no lugar. Arame batendo e empurrando a tocha pede meio volt a mais por vez. Arco longo com gotas grandes saltando pede menos tensão ou mais arame.
Solda bem regulada precisa de um desenho que diga onde soldar, o tamanho do filete e a sequência de montagem. A Biblioteca de Projetos tem mais de 1.500 arquivos em AutoCAD, com galpões, mezaninos, escadas, ligações e detalhes, editáveis e com lista de materiais para orçar.
Ver a Biblioteca →Empurrar é inclinar a tocha para a frente, com o arame apontado para onde o cordão vai passar. Puxar é inclinar para trás, apontando para o cordão já feito.
| Técnica | Penetração | Cordão | Visão da junta | Quando usar |
|---|---|---|---|---|
| Empurrando | Menor | Mais largo e chato | Boa, a tocha não cobre a junta | Chapa fina, acabamento, MIG com gás |
| Puxando | Maior | Mais estreito e alto | Pior, a tocha fica sobre a junta | Chapa mais grossa, arame tubular, quando há escória |
A sequência completa de execução em estrutura, com preparação de junta e inspeção, está em como soldar estrutura metálica.
| Defeito | Causa mais provável | Correção |
|---|---|---|
| Porosidade | Gás pouco, gás demais, vento, bocal entupido de respingo, mangueira furada, chapa suja | Confira a vazão no fluxômetro, limpe o bocal, proteja do vento e limpe a chapa |
| Respingo excessivo | Tensão baixa para o arame, CO₂ puro, stick-out longo, polaridade invertida | Ajuste a tensão, encurte o stick-out, confira se o arame está no positivo |
| Falta de fusão | Tensão baixa, avanço rápido, vertical descendente em chapa grossa, arame atrás da poça | Suba a tensão, reduza o avanço, solde ascendente e mantenha o arame na frente da poça |
| Mordedura | Tensão alta, avanço rápido, ângulo de trabalho errado | Baixe a tensão, reduza o avanço e corrija o ângulo |
| Furo na chapa fina | Corrente alta, avanço lento, folga grande na junta | Baixe o arame, aumente o avanço e solde em trechos |
| Trinca na cratera | Arco cortado de uma vez no fim do cordão | Pare um instante no fim para encher a cratera antes de soltar o gatilho |
Arame embolando no tracionador indica pressão errada na roldana ou conduíte sujo; arame colando no bico pede bico novo do diâmetro certo. Como cada defeito aparece no cordão e como inspecionar está em defeitos de solda em estrutura metálica.
Vento espalha o gás e enche o cordão de poros. Em obra aberta, o arame tubular autoprotegido ou o eletrodo revestido resolvem melhor; inox e alumínio aparentes costumam ir para o TIG. A comparação dos quatro processos está em qual a melhor solda para estrutura metálica.
Para escolher o equipamento, com corrente, ciclo de trabalho e alimentação elétrica, veja o guia de máquina de solda MIG.
Solda regulada, falta a estrutura. Em galpão metálico, informe as medidas e o eGalpão faz o resto: pré-dimensionamento do pórtico, terças, contraventamento e sapatas, com a lista de materiais e o peso de cada peça para orçar.
Conhecer o eGalpão →Para inox fino e acabamento aparente, o processo mais usado é outro: veja solda TIG.
A diferença é o gás. A MIG usa gás inerte, como argônio puro, e serve para alumínio e não ferrosos. A MAG usa gás ativo, CO₂ puro ou mistura de argônio com CO₂, e é a usada em aço carbono. A máquina é a mesma, e o mercado chama as duas de solda MIG.
Ponto de partida: 17 a 20 V, arame 0,8 mm a 5,5 a 7 m/min ou arame 1,0 mm a 4 a 5,5 m/min, gás de 12 a 16 L/min. Confirme com cordão de teste e a tabela do fabricante.
Com arame sólido, sim. O gás protege a poça do ar, e sem ele o cordão sai cheio de poros. Com arame tubular autoprotegido, o fluxo dentro do arame gera a proteção, e a solda é feita sem cilindro.
Com gás e arame sólido, corrente contínua com o arame no positivo (CC+) e a garra no negativo. Com arame tubular autoprotegido, a ligação inverte: tocha no negativo e garra no positivo.
A resistência do metal depositado é parecida. O arame ER70S-6 e o eletrodo E7018 têm resistência mínima à tração de 70 ksi, perto de 480 a 490 MPa. O que define a solda é a fusão com a chapa, o tamanho do cordão e a ausência de defeitos.