Técnicas de Execução
Solda TIG: o que é, como funciona e como regular
 Magis Soluções
 Magis Soluções
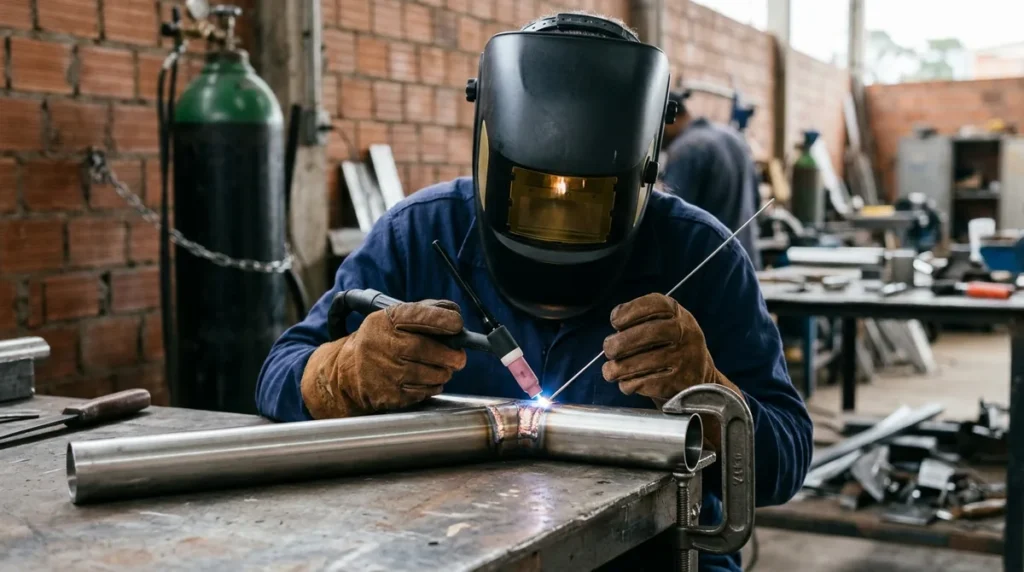
Solda TIG é o processo em que o arco abre entre um eletrodo de tungstênio, que não derrete, e a peça. O gás argônio protege a poça, e o metal de adição entra pela outra mão, numa vareta. É o processo mais limpo da oficina: sem respingo, sem escória e com controle total do calor.
Direto ao ponto: para aço carbono e inox, use corrente contínua com o eletrodo no negativo (CC-) e argônio puro. Para alumínio, use corrente alternada (CA), que só as máquinas AC/DC fazem. Regule a corrente pela espessura, escolha o tungstênio pela corrente e a vareta pela liga da peça. A tabela de regulagem está mais abaixo.
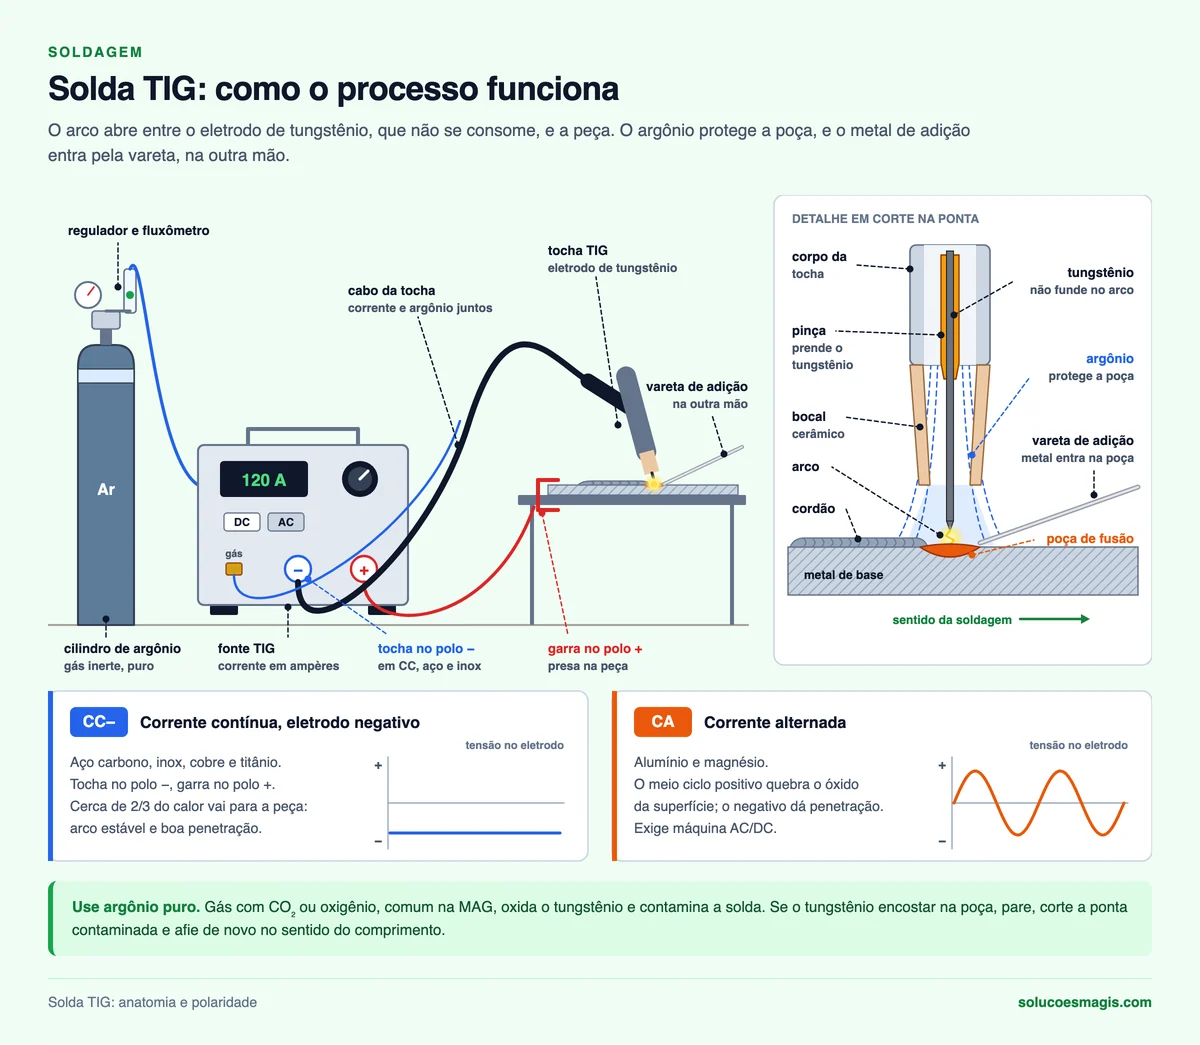
TIG vem de Tungsten Inert Gas. O nome técnico do processo é GTAW, soldagem a arco com eletrodo de tungstênio e proteção gasosa. O tungstênio funde acima de 3.400 °C, por isso ele só conduz a corrente e segura o arco. Quem vira cordão é a vareta, ou a própria borda das peças quando a junta é fundida sem adição.
Essa separação entre arco e metal de adição é o que dá à TIG o controle que ela tem. O soldador dosa o calor no pedal ou no botão, e decide quanto material colocar e onde. Em troca, a TIG é lenta e pede as duas mãos ocupadas e boa coordenação.
| Item | TIG | MIG/MAG | Eletrodo revestido |
|---|---|---|---|
| Eletrodo | Tungstênio, não consumível | Arame contínuo que vira solda | Vareta revestida que vira solda |
| Proteção | Argônio puro | CO₂ ou mistura de argônio | Revestimento gera gás e escória |
| Velocidade | Baixa | Alta | Média |
| Acabamento | Excelente, sem respingo | Bom, com algum respingo | Escória para remover |
| Onde brilha | Inox, alumínio, tubo, chapa fina, passe de raiz | Produção em aço carbono | Obra, vento, chapa grossa |
Se a dúvida ainda é qual processo usar no serviço, a comparação completa está em qual a melhor solda. Para produção em aço carbono, a solda MIG rende várias vezes mais por hora.
Abertura do arco: nas máquinas com alta frequência (HF), uma faísca de alta tensão abre o arco sem encostar o tungstênio. No TIG lift, você encosta o tungstênio na peça, aciona e levanta, e a máquina limita a corrente no toque para não colar. O toque de raspar, das máquinas antigas, contamina o tungstênio e deixa inclusão no cordão.
Em corrente contínua com o eletrodo no negativo, a maior parte do calor vai para a peça. O tungstênio fica frio, a ponta dura e a penetração é boa. É a ligação de aço carbono, inox, cobre e titânio.
O alumínio tem uma camada de óxido que funde perto de 2.000 °C, bem acima dos cerca de 660 °C do metal. A corrente alternada resolve isso: no meio ciclo positivo, o arco quebra o óxido; no negativo, funde a peça. O ajuste de balanço da máquina AC/DC define quanto tempo fica em cada lado, e a frequência de CA estreita ou abre o arco.
| Metal | Corrente | Vareta usual | Cuidados |
|---|---|---|---|
| Aço carbono | CC- (eletrodo no negativo) | ER70S-3 ou ER70S-6 | Limpe carepa, óleo e tinta até o metal brilhar |
| Inox 304 | CC- | ER308L | Escova e disco exclusivos de inox; purga de argônio no verso em tubo |
| Inox 316 | CC- | ER316L | Mesmos cuidados do 304, comum em ambiente com cloreto |
| Alumínio | CA | ER4043 ou ER5356 | Remova o óxido com escova de inox exclusiva logo antes de soldar |
| Galvanizado | CC- | ER70S-6 | Remova o zinco da junta; o vapor contamina o tungstênio e faz poro |
A liga e o acabamento certos para cada uso de inox estão no post de aço inox. Se a máquina for só CC e o serviço for alumínio, a saída de campo é o eletrodo próprio, explicado em soldar alumínio com eletrodo.
Precisa, sempre. Sem gás, o tungstênio oxida na hora e o cordão sai preto e cheio de poro. O gás padrão é argônio puro, de pureza 99,99% ou mais. Mistura de argônio com hélio aparece em alumínio grosso e cobre, porque o hélio esquenta mais o arco.
CO₂ e mistura de MIG não servem para TIG: o gás ativo ataca o tungstênio. Use o regulador com fluxômetro em litros por minuto e comece perto de 7 a 10 L/min com bocal médio. Vazão alta demais cria turbulência e puxa ar para a poça. Vento acima de uma brisa leve espalha o gás, então solde TIG protegido de corrente de ar.
A cor na ponta da vareta de tungstênio identifica a liga. A tabela segue a identificação ISO 6848, a usada nas caixas vendidas no Brasil.
| Cor | Tipo | Uso |
|---|---|---|
| Vermelho | Toriado 2% (WT20) | CC em aço e inox. A poeira de afiação é levemente radioativa: afie com aspiração e não respire o pó |
| Cinza | Cério 2% (WC20) | CC e CA, abre bem em corrente baixa, bom para chapa fina |
| Azul | Lantânio 2% (WL20) | CC e CA, substitui o toriado sem a poeira radioativa |
| Dourado | Lantânio 1,5% (WL15) | CC e CA, uso geral |
| Verde | Puro (WP) | CA em máquina transformadora antiga |
| Branco | Zircônio (WZ8) | CA em alumínio |
| Espessura | Tungstênio (mm) | Vareta (mm) | Aço e inox, CC- (A) | Alumínio, CA (A) | Argônio (L/min) |
|---|---|---|---|---|---|
| 0,8 a 1,0 mm | 1,0 ou 1,6 | 1,0 ou 1,6 | 20 a 50 | 40 a 60 | 5 a 7 |
| 1,5 mm | 1,6 | 1,6 | 50 a 80 | 60 a 90 | 6 a 8 |
| 2,0 mm | 1,6 | 1,6 ou 2,0 | 70 a 100 | 80 a 110 | 7 a 9 |
| 3,0 mm | 1,6 ou 2,4 | 2,4 | 90 a 130 | 110 a 150 | 7 a 10 |
| 5,0 mm, com chanfro | 2,4 | 2,4 ou 3,2 | 130 a 180 | 160 a 210 | 8 a 12 |
Os valores servem como ponto de partida para junta de topo em posição plana, peça limpa e argônio puro. A regulagem final segue a tabela do fabricante da máquina, da tocha e da vareta e um cordão de teste numa sobra da mesma chapa, na mesma posição da peça. Peça soldada de estrutura segue o procedimento do projeto.
Solda bem feita começa num detalhe bem desenhado. A Biblioteca de Projetos tem mais de 1.500 arquivos em AutoCAD, com galpões, mezaninos, escadas, ligações e detalhes, editáveis e com lista de materiais para orçar e levar para a bancada.
Ver a Biblioteca →Inox: a cor do cordão mostra a proteção. Palha clara a dourado indica gás e calor certos. Azul indica calor alto. Cinza fosco e crosta indicam proteção falha e perda de resistência à corrosão. Em tubo e chapa fina, faça purga de argônio no lado de dentro, porque o verso também oxida. Use escova, disco e lima só para inox: limalha de aço carbono deixa ferrugem na peça.
Alumínio: limpe com solvente, escove o óxido e solde logo. A poça demora a aparecer e depois corre de uma vez, porque o alumínio conduz muito calor. Comece com corrente mais alta para abrir a poça e alivie no pedal conforme a peça esquenta. A máquina precisa ser AC/DC.
| Defeito | Causa provável | Correção |
|---|---|---|
| Tungstênio contaminado (ponta suja, arco errante) | Encostou na poça ou na vareta | Pare, quebre a ponta e afie de novo |
| Poro no cordão | Pouco gás, vento, vazão alta demais ou peça suja | Confira vazão e mangueira, proteja do vento e limpe a junta |
| Cordão cinza e áspero | Pós-gás curto ou vareta saindo da nuvem de gás | Aumente o pós-gás e mantenha a ponta da vareta protegida |
| Mordedura na borda | Corrente alta ou tocha inclinada demais | Baixe a corrente e corrija o ângulo |
| Falta de fusão | Corrente baixa ou vareta derretida antes da poça | Forme a poça antes de colocar a vareta |
| Trinca na cratera | Corte brusco da corrente no fim | Use rampa de descida ou alivie no pedal |
Os defeitos que comprometem uma ligação de estrutura, e como inspecionar, estão em defeitos de solda em estrutura metálica.
Quem já tem uma máquina MIG pode começar no TIG lift com uma máquina de solda multiprocesso, que faz aço e inox em CC-.
Solda definida, falta a estrutura. Em galpão metálico, informe as medidas e o eGalpão faz o resto: pré-dimensionamento do pórtico, terças, contraventamento e sapatas, com a lista de materiais e o peso de cada peça para orçar.
Conhecer o eGalpão →Sim. A solda TIG usa sempre gás inerte, normalmente argônio puro. Sem gás, o tungstênio oxida e o cordão sai poroso. CO₂ e mistura de MIG não servem para TIG.
Na TIG, o eletrodo de tungstênio não derrete e o metal de adição entra por uma vareta na outra mão. Na MIG, o próprio arame contínuo vira solda. A TIG tem acabamento melhor e controle fino; a MIG é muito mais rápida.
Para serviço de qualidade, não. O alumínio precisa de corrente alternada para quebrar o óxido da superfície, e só a máquina AC/DC faz isso. Na máquina só CC, a alternativa para alumínio é eletrodo próprio ou MIG com tracionador adequado.
É a abertura do arco por toque: você encosta o tungstênio na peça, aciona e levanta. A máquina limita a corrente no toque para o tungstênio não colar. É o modo das máquinas TIG mais simples e das multiprocesso.
Em CC-, o toriado vermelho, o lantanado azul ou dourado e o ceriado cinza funcionam. O lantanado é uma boa escolha geral e evita a poeira radioativa do toriado. O diâmetro segue a corrente: 1,6 mm para até cerca de 150 A, 2,4 mm acima disso.